

Om du någonsin har grävt i hur vinkelkontaktkullager fungerar – de där arbetshästarna i allt från CNC-maskinspindlar till biltransmissioner och vindturbinväxellådor – har du förmodligen undrat vad som gör dem så pålitliga, speciellt när de tar kombinerade radiella och axiella belastningar. Som en lagerleverantör som har varit besatt av dessa delar i flera år, kan jag säga att materialen inte bara är slumpmässiga val; varje komponent (innerring, yttre ring, bollar, bur) väljs för ett specifikt jobb, och att skära hörn här är en snabb väg till för tidigt misslyckande. Låt oss bryta ner det här helt enkelt, ingen alltför teknisk jargong, bara riktigt snack om vad som går till att göra dessa arbetshästar.
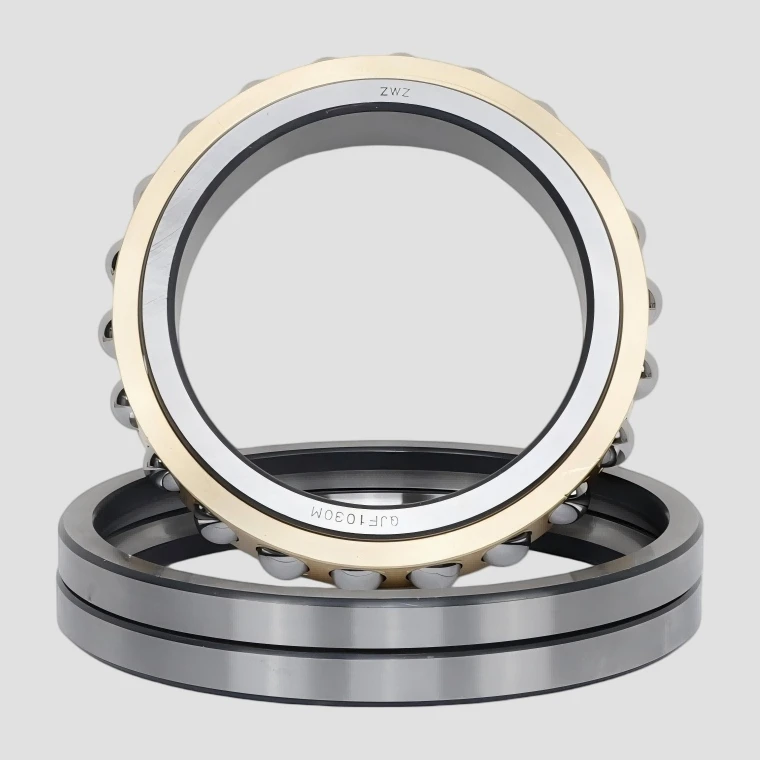
Först en snabb uppfräschning för att sätta scenen: vinkelkontaktkullager får sitt namn från kontaktvinkeln mellan kulorna och ringarna – den här vinklade designen är vad som låter dem hantera både radiella (sidovägs) och axiella (tryck/drag) belastningar samtidigt, ett knep som standard djupspårslager inte kan dra av. Det finns också olika typer: enkelradslager är de vanligaste för allmänt bruk, fyrpunktslager för tyngre axiella belastningar och matchade uppsättningar för precisionsapplikationer där uppriktningen är viktig. Vi har sidor om alla dessa om du behöver djupdykning: [Single Row Angular Contact Bearing], [Four-Point Contact Ball Bearing], [Matched Angular Contact Ball Bearing]—inga försäljningserbjudanden, bara raka specifikationer.
Låt oss börja med de stora biljettdelarna: den inre och yttre ringen. Det här är de bärande fundamenten, så de måste vara hårda, tuffa och motståndskraftiga mot slitage, eller hur? Det bästa materialet för de flesta vanliga vinkelkontaktkullager är kromstål, speciellt SAE 52100 (eller 100Cr6 om du använder europeiska standarder). Det är en kromlegering med hög kolhalt, med cirka 1 % kol och 1,5 % krom, vilket gör den superhård efter värmebehandling – som 60-66 på Rockwell C-skalan, tillräckligt hårt för att motstå gropbildning från upprepad bollkontakt. Men här är haken: det är bra för de flesta medeltunga saker, men om du arbetar i tuffa miljöer räcker det inte.
Om din applikation upptäcker höga temperaturer, frätande kemikalier eller riktigt tunga belastningar, kommer du att söka efter ett annat ringmaterial: härdat stål, som SAE 4118 eller 8620. Det här är ett lågkolhaltigt stål som är uppkolat (belagt med kol) och sedan värmebehandlat, så att det yttre lagret förblir hårt medan kärnan förblir hårt om du riskerar att spricka en hård stöt. För extremt tuffa förhållanden är rostfritt stål ett annat alternativ; 440C är det vanligaste här, det är korrosionsbeständigt, bra för livsmedelsbearbetning eller medicinsk utrustning där rost är ett no-go, även om det är lite mjukare än kromstål så vi använder det bara för lättare belastningar där.
Nästa upp: själva bollarna. Det är de saker som rullar mellan ringarna, så deras material måste matcha ringarnas seghet och hårdhet, men också vara perfekt runda (som inom mikron, eftersom alla brister orsakar vibrationer och slitage). Återigen, kromstålkulor är standarden för de flesta applikationer - samma som ringarna, de går igenom samma värmebehandlingsprocess för att få den Rockwell 60-66 hårdheten. Men för högprecisionssaker, som CNC-spindlar eller flyglager, använder vi keramiska kulor, vanligtvis kiselnitrid (Si₃N₄). Keramik är lättare än stål, så det genererar mindre centrifugalkraft vid höga hastigheter, vilket minskar värmeuppbyggnaden. Den är också korrosionsbeständig och icke-ledande, perfekt för miljöer där elektricitet eller extrema temperaturer är problem. Nackdelen? Den är sprödare, så vi använder den bara när hastigheten eller temperaturen motiverar den extra kostnaden.
Sedan är det buren, som ibland kallas en hållare. Detta är den del som håller bollarna jämnt åtskilda, hindrar dem från att gnugga varandra och styr dem längs löpbanan. Det kan verka som en liten del, men en dålig bur kan göra att hela lagret går sönder snabbt, speciellt vid höga hastigheter. Materialet här varierar mycket beroende på applikationen. För generella lager är stansade stål- eller mässingsburar vanliga - stansat stål är billigt, bra för tunga belastningar, medan mässing är mer hållbart och tål högre temperaturer. För applikationer med hög hastighet eller låg ljudnivå är plastburar det bästa alternativet: vanligtvis gjuten polyamid (nylon) eller PTFE (Teflon) förstärkt med glasfiber. Dessa är lätta, minskar friktion och buller och behöver inte smörjas lika mycket som metallburar, vilket är bra för saker som elfordonsmotorer eller medicinsk utrustning. Det finns också bronsburar för applikationer med superhög belastning och långsamma hastigheter, som i entreprenadutrustning, där metall-till-metall-kontakt är vanligare.
Vänta, låt oss inte glömma smörjningen, även om det inte är ett strukturellt material i själva lagret – för även de bästa materialen fungerar inte utan ordentlig smörjning. Vi kommer ibland att specificera smörjmedel som är skräddarsydda för materialen, som högtemperaturfett för lager i ugnar eller syntetisk olja för höghastighetsturbinapplikationer, men det är ett helt annat ämne.
Som leverantör har jag sett alldeles för många projekt där någon väljer fel material för sitt lager, och det misslyckas långt tidigare än det borde. Till exempel, för några år sedan, använde en kund ett vanligt vinkelkontaktlager i kromstål för en sågverksapplikation, där det fanns konstant damm och höga stötbelastningar - deras lager höll på att dö var tredje månad. Vi bytte ut dem mot härdade stålringar med mässingsburar, och de är fortfarande starka två år senare. En annan gång behövde en tillverkare av medicintekniska produkter ett lager som inte reagerar på steriliseringskemikalier, så vi använde 440C rostfria stålringar och nylonburar, vilket fungerade perfekt.
Om du undrar vilka material som är rätt för din applikation, eller om du letar efter högkvalitativa vinkelkontaktlager, har vi också skräddarsydda alternativ – vi arbetar med kunder för att matcha material till deras specifika behov, oavsett om det är för bil-, flyg-, robot- eller industrimaskiner. Vi gör inte enstaka lager, eftersom vi vet att det är så du slutar med stillestånd.
Om du har frågor om materialspecifikationer, behöver en offert eller vill chatta genom dina applikationsbehov, hör gärna av dig. Vi är här för att hjälpa dig att välja rätt lager och material för ditt jobb, ingen press, bara ärliga råd.

Referenser
- Harris, TA, & Kotzalas, MN (2007). Rolling Bearing Analysis: Advanced Concepts of Bearing Technology (5:e upplagan). CRC Tryck.
- ISO 1032:2018, Rullningslager — Vinkelkontaktkullager — Gränsmått, översiktsplan. Internationella standardiseringsorganisationen.
- Neale, MJ (Red.). (2001). Tribology Handbook (2:a upplagan). Butterworth-Heinemann.